Fusão e moldagem de vidro no forno, da placa cortada à peça recozida
- Assunto
- Vidro fundido e moldado em forno elétrico
- Âmbito
- Compatibilidade, montagem, programas, defeitos
- Natureza
- Notas editoriais de consulta
- Unidades
- °C, °C/h, minutos, milímetros
Este guia reúne o essencial para trabalhar vidro plano num forno: escolher vidros que possam ser combinados, cortá-los e empilhá-los, proteger a prateleira, desenhar um programa de aquecimento e arrefecimento, e reconhecer o que correu mal quando a peça sai do forno.
01 — Fundamentos
Fusão e moldagem: dois processos, o mesmo forno
Na fusão, pedaços de vidro sobrepostos ou justapostos são aquecidos até amolecerem e se unirem numa só peça. Consoante a temperatura e o tempo de patamar, o resultado vai de peças apenas coladas, que mantêm o relevo, a uma superfície completamente plana e lisa.
A moldagem acontece depois e a uma temperatura mais baixa: uma placa já fundida é pousada sobre ou dentro de um molde e, ao amolecer, cede por gravidade até tomar a sua forma. É assim que se fazem taças, pratos e travessas. Na prática, quase todas as peças funcionais passam por duas cozeduras: uma para fundir, outra para moldar.
O que une os dois processos é a física do vidro. Ele não tem um ponto de fusão definido; vai amolecendo de forma gradual. Por isso cada etapa do programa — subir, estabilizar, trabalhar, arrefecer e recozer — corresponde a uma faixa de temperatura com um objetivo próprio, e compreender essas faixas é mais útil do que decorar receitas.
02 — Compatibilidade
Compatibilidade: o coeficiente de expansão não é negociável
Todo o vidro dilata ao aquecer e contrai ao arrefecer. O coeficiente de expansão térmica, abreviado COE, indica quanto. Se dois vidros com comportamentos diferentes forem fundidos juntos, contraem de forma desigual durante o arrefecimento e a peça fica com tensões presas. Às vezes parte logo no forno; às vezes racha dias ou semanas depois, sem aviso.
Os fabricantes de vidro para fusão vendem gamas testadas entre si, identificadas pelo COE — as mais comuns são 90 e 96. O número é uma referência útil, mas a compatibilidade real depende também da viscosidade e da composição. Dois vidros com o mesmo COE de marcas diferentes não são automaticamente compatíveis; convém ficar dentro de uma mesma linha «testada para compatibilidade» ou fazer o seu próprio teste.
Vidro float e vidro reciclado
O vidro de janela (float) funde sem problemas consigo próprio, desde que as peças venham da mesma folha ou do mesmo fornecedor. Tem um lado estanhado, que pode ficar baço e iridescente se ficar virado para cima; identifica-se com uma lâmpada ultravioleta de ondas curtas. Garrafas e frascos também se fundem, mas misturar origens diferentes é quase sempre uma aposta perdida.
Testar antes de arriscar uma peça
- Corte uma tira de base transparente com cerca de 2,5 × 15 cm.
- Coloque por cima pequenos quadrados dos vidros a testar, deixando um espaço entre eles.
- Faça uma fusão total com o recozimento habitual.
- Observe a tira entre dois filtros polarizadores cruzados (um polariscópio simples).
- Um halo claro à volta de um quadrado indica tensão: esse vidro não deve ser combinado com a base.
Regra dos 6 mm
O vidro fundido tende a estabilizar numa espessura de cerca de 6 mm. Com menos, recolhe e cria bordas irregulares; com mais, espalha-se.
03 — Corte e montagem
Cortar, limpar e empilhar as peças
O corte faz-se com um cortador de roda de carboneto lubrificado com óleo próprio. O risco deve ser contínuo, feito de uma só vez e com pressão constante; passar duas vezes pelo mesmo traço estraga a roda e produz lascas. Depois de riscado, o vidro separa-se com as mãos, com um alicate de abrir ou batendo levemente por baixo do risco.
Curvas interiores e formas fechadas pedem cortes de alívio e, muitas vezes, acabamento com uma rebarbadora de vidro húmida. Faixas estreitas partem-se melhor com alicate de corte em pé (running pliers) do que à mão.
Volume e espessura
A regra prática é montar duas camadas de 3 mm, ou o equivalente, sobre toda a área. Uma peça de uma só camada vai recolher nas bordas e ficar mais espessa nas margens, com o contorno ondulado. Se o desenho exigir zonas com três camadas, conte com que o vidro se espalhe para lá do contorno — ou use uma barragem de fibra cerâmica forrada com papel separador.
Antes de fechar o forno
- Limpe todas as peças com álcool isopropílico ou limpa-vidros sem amoníaco; as dedadas ficam gravadas.
- Retire lascas soltas e poeira de vidro com um pincel seco.
- Fixe peças pequenas com uma gota mínima de cola própria para fusão, que arde sem deixar resíduo.
- Afaste a peça pelo menos 2,5 cm das paredes e dos elementos de aquecimento.
- Anote a montagem e o programa: é a única forma de repetir um bom resultado.
04 — Separadores e moldes
Separadores, papel de fibra e moldes cerâmicos
O vidro fundido cola a quase tudo. Entre ele e a prateleira do forno é sempre necessária uma camada separadora. A opção mais comum é o separador em pó (kiln wash), misturado com água e aplicado a pincel largo em quatro a cinco demãos finas, cruzando a direção de cada uma. Deve secar por completo antes da cozedura; aquecer a prateleira até cerca de 260 °C ajuda a eliminar a humidade restante.
O papel de fibra cerâmica fino é uma alternativa prática, sobretudo para peças que precisem de uma superfície inferior mais lisa, embora deixe uma textura ligeira. Depois da primeira cozedura torna-se frágil e liberta partículas: deve ser removido com a máscara posta e aspirado, nunca varrido a seco.
Moldes para moldagem
Os moldes cerâmicos de oleiro (terracota ou grés biscoitado) são os mais usados. Têm de ter pequenos furos de ventilação no ponto mais baixo, para que o ar preso por baixo do vidro possa sair. Também se usam moldes de aço inoxidável, sobretudo para moldagem por cima (drape), mas esses exigem separador próprio ou papel, e o aço dilata muito mais do que o vidro, pelo que a peça deve assentar por fora do molde.
- Renove o separador quando aparecer baço, com fissuras ou colado ao vidro.
- Raspe camadas velhas antes de aplicar novas; demasiada espessura descasca e marca a peça.
- Moldes novos precisam de separador e de uma cozedura de secagem antes de levar vidro.
- Não use moldes de vidraria de cozinha: não foram feitos para estas temperaturas nem para ciclos repetidos.
05 — Programa do forno
O programa: subir, estabilizar, trabalhar, arrefecer e recozer
Um programa de fusão é uma sequência de segmentos, cada um com uma taxa (°C por hora), uma temperatura-alvo e um tempo de patamar. O controlador executa-os por ordem. Há cinco momentos que se repetem em quase todos os programas.
1. Aquecimento inicial
Até perto dos 540 °C o vidro ainda é rígido e sensível ao choque térmico. A subida deve ser moderada, mais lenta quanto mais espessa ou maior for a peça, e mais lenta ainda numa segunda cozedura, porque uma placa já fundida é uma massa única.
2. Patamar de eliminação de bolhas
Pouco abaixo da temperatura em que o vidro começa a amolecer à superfície, um patamar de 30 a 60 minutos deixa as camadas assentarem lentamente e o ar entre elas escapar pelas bordas antes de ficar selado.
3. Temperatura de processo
É aqui que se decide o tipo de fusão. A subida entre o patamar anterior e este ponto pode ser rápida; o patamar curto, normalmente de 10 a 20 minutos, e vigiado pelo visor quando possível.
4. Arrefecimento rápido
Da temperatura de processo até à zona de recozimento, o vidro deve arrefecer depressa. Permanecer muito tempo entre os 700 e os 600 °C favorece a desvitrificação, uma película baça e rugosa na superfície. Muitos artesãos abrem a tampa alguns segundos por breves instantes; se o fizer, use luvas e proteção ocular adequadas a radiação infravermelha.
5. Recozimento e arrefecimento controlado
O recozimento é um patamar à temperatura indicada pelo fabricante do vidro, durante o qual a peça fica com uma temperatura uniforme e as tensões se dissipam. Segue-se um arrefecimento lento através da faixa crítica, normalmente até cerca de 370 °C, e depois o forno pode arrefecer naturalmente. Não abra o forno antes de estar abaixo dos 50 °C.
| Seg. | Taxa | Alvo | Patamar | Função |
|---|---|---|---|---|
| 1 | 220 °C/h | 677 °C | 30 min | Aquecimento e eliminação de bolhas |
| 2 | 330 °C/h | 804 °C | 10 min | Fusão total |
| 3 | AFAP | 482 °C | 60 min | Arrefecimento rápido e recozimento |
| 4 | 55 °C/h | 371 °C | 0 | Arrefecimento controlado |
| 5 | Natural | Ambiente | — | Forno fechado até arrefecer |
Peças mais espessas pedem subidas mais lentas, recozimento mais longo e arrefecimento controlado mais demorado. Quando aumentar a espessura, altere primeiro o recozimento e só depois o resto.
06 — Graus de fusão
Fusão total, de contorno e parcial
A mesma montagem pode dar peças muito diferentes. O que muda é apenas a temperatura de processo e o tempo de patamar.
Fusão total. As camadas tornam-se uma só, a superfície fica plana e brilhante e os cantos arredondam. É a base para peças que depois vão ser moldadas.
Fusão de contorno. As peças superiores abatem e arredondam, mas mantêm um relevo suave. É uma escolha frequente quando se quer textura ao toque sem arestas vivas.
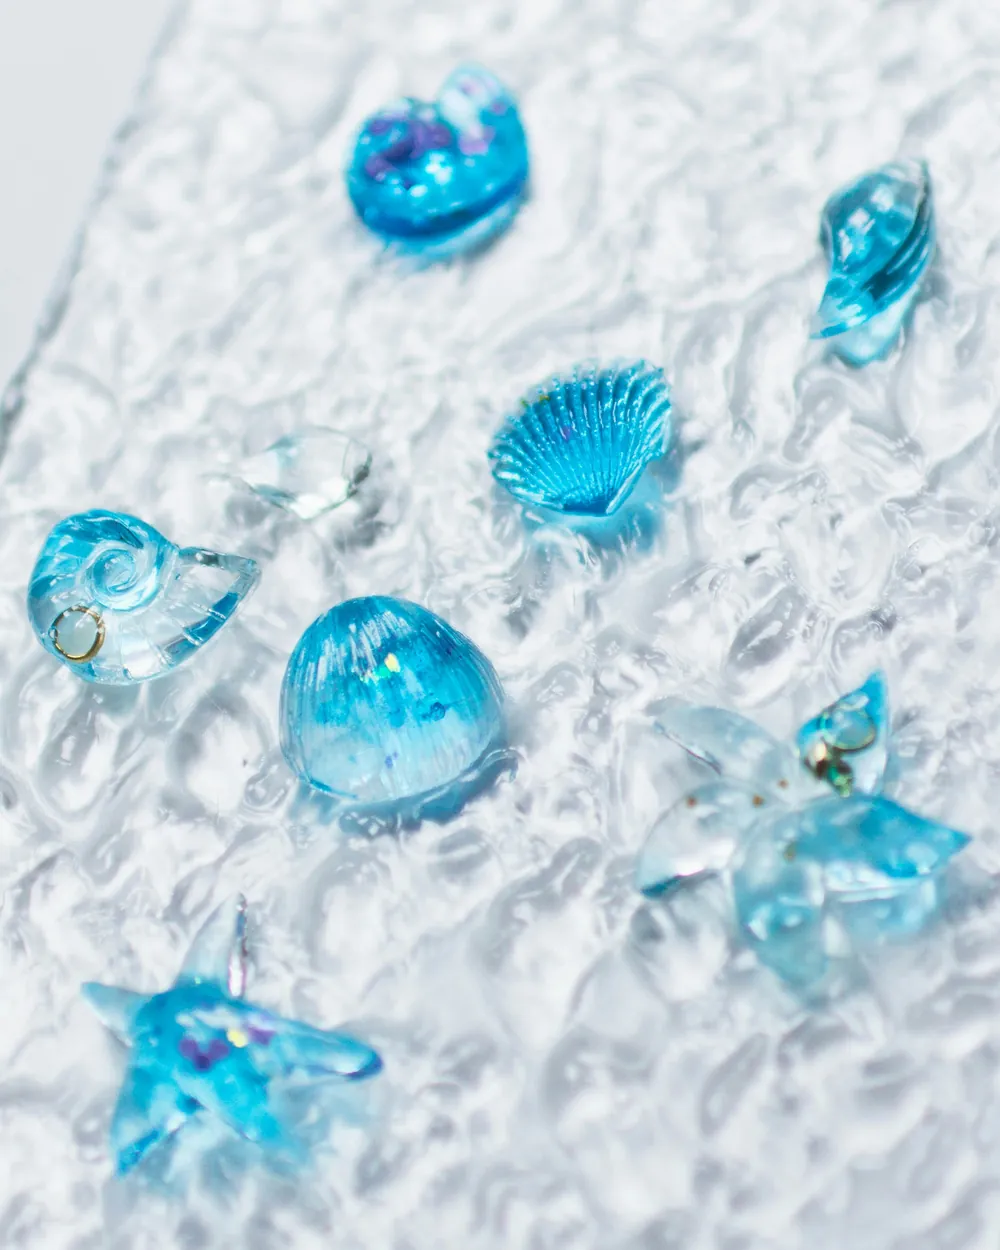
Fusão parcial. As peças apenas aderem à base e conservam quase toda a forma, como as conchas e gotas da imagem. Exige mais cuidado: o ar fica facilmente preso por baixo das peças e as tensões concentram-se nos pontos de contacto, pelo que o recozimento deve ser mais longo do que numa fusão total da mesma espessura total.
- Para fusões parciais, aqueça mais devagar e recoza como se a peça tivesse o dobro da espessura da camada mais grossa.
- Peças altas sobre uma base fina tendem a partir nos contornos; equilibre as massas.
- Observe pelo visor: o momento certo reconhece-se melhor pela forma do vidro do que pelo termómetro.
07 — Moldagem
Moldagem em molde e sobre molde
Na moldagem por dentro (slumping), a placa fundida é centrada sobre a boca de um molde côncavo e desce para o seu interior. Na moldagem por cima (draping), o vidro assenta num molde convexo e cai à volta dele, como um pano. A primeira é mais previsível; a segunda produz formas mais livres e exige mais atenção ao tempo.
Como a placa é já uma peça única e espessa, o aquecimento deve ser mais lento do que na fusão — uma taxa na ordem dos 100 a 150 °C/h até à temperatura de moldagem é comum para peças de 6 mm. O patamar varia entre 10 e 30 minutos, conforme a profundidade do molde. Moldes fundos e de paredes verticais pedem temperaturas mais baixas e patamares mais longos, para o vidro descer sem esticar demasiado nem dobrar sobre si mesmo.
Sinais a vigiar
- A placa deve ficar centrada e nivelada; um molde torto dá uma peça torta.
- Se o fundo ficar com uma bolha abaulada, faltavam furos de ventilação ou estavam entupidos.
- Marcas do molde na peça indicam temperatura ou patamar excessivos.
- Bordos a ondular significam que o vidro desceu depressa demais: baixe a temperatura e prolongue o patamar.
Metal e vidro
O metal também dilata. Folhas muito finas convivem bem com o vidro; fio grosso, arame ou peças maciças quase sempre provocam fissuras.
08 — Inclusões
Folha metálica, fritas e outras inclusões
Muito do que dá carácter a uma peça fundida está entre as camadas ou sobre elas. As inclusões mais comuns têm comportamentos bem conhecidos.
Folha de cobre, prata e ouro
A folha de cobre fina, presa entre duas camadas, tende a ficar avermelhada e por vezes azulada; exposta ao ar, oxida e escurece. A prata reage com muitos vidros e pode ganhar tons amarelados ou esverdeados. A folha de ouro é a mais estável, mas cara. Em todos os casos, quanto mais fina a folha, menor o risco de tensão e de bolhas presas.
Fritas, pós e varetas
As fritas são grãos de vidro colorido, dos mais finos (pó) aos grossos. Espalham-se sobre a base para criar manchas, gradações ou desenhos com estêncil. Têm de pertencer à mesma família de vidro que o resto da peça. As varetas e os fios de vidro (stringers) funcionam como linhas; partem-se à medida e colam-se com uma gota de cola de fusão.
Outras inclusões
- Mica em pó ou em flocos, para brilho metálico; fica mais estável entre camadas.
- Esmaltes e tintas próprios para vidro, cozidos a temperaturas mais baixas que a fusão.
- Bicarbonato de sódio em pontos minúsculos para gerar bolhas decorativas controladas.
- Materiais orgânicos, como folhas ou tecido, deixam cinza e bolhas imprevisíveis; teste sempre numa amostra.
09 — Defeitos
Defeitos típicos e o que costumam indicar
Abrir o forno e encontrar uma peça estragada faz parte do processo. Quase todos os defeitos têm uma causa identificável, e o caderno de cozeduras é o que permite encontrá-la.
- Bolhas grandes
- Ar preso entre camadas ou sob a peça. Prolongue o patamar abaixo da temperatura de amolecimento, evite superfícies texturadas viradas uma para a outra e confirme que a prateleira está nivelada.
- Bolhas pequenas
- Muitas vezes vêm das fritas, das inclusões ou do próprio vidro. Uma subida mais lenta na fase final ajuda; algumas são inevitáveis.
- Agulhas nas bordas
- Pontas finas e cortantes que se formam quando o vidro recolhe e arrasta separador ou fibra. Sinal de pouca espessura, separador irregular ou papel mal cortado.
- Fissura limpa e reta
- Normalmente choque térmico durante o aquecimento ou arrefecimento: taxas rápidas demais para a espessura, ou forno aberto cedo.
- Fissura curva ou tardia
- Aponta para incompatibilidade entre vidros ou recozimento insuficiente. Verifique a peça no polariscópio.
- Desvitrificação
- Película baça e rugosa. Surge com vidro mal limpo ou demasiado tempo na faixa de 700 a 600 °C. Um arrefecimento rápido após o patamar de processo previne-a.
- Bordos ondulados
- Volume insuficiente ou temperatura excessiva. Reveja a regra dos 6 mm.
10 — Acabamento
Desbaste e polimento das arestas
Mesmo uma peça bem fundida pode sair com rebarbas, agulhas ou um contorno irregular. As arestas trabalham-se sempre com água, para arrefecer o vidro e, sobretudo, para evitar poeira no ar.
- Limas e blocos diamantados à mão, molhados, para pequenos acertos.
- Rebarbadora de vidro com mó diamantada e reservatório de água, para corrigir contornos.
- Lixa húmida de carboneto de silício em grãos progressivos, de cerca de 120 até 600, para arestas lisas e acetinadas.
- Polimento a fogo: uma cozedura curta a temperatura de fusão parcial ou de contorno restitui o brilho às arestas desbastadas. Limpe muito bem a peça antes, porque todo o resíduo fica gravado.
Pode também desbastar antes da moldagem: uma placa com arestas polidas a fogo entra no molde já pronta e evita trabalho numa forma curva, bem mais difícil de segurar.
11 — Segurança
Segurança na oficina de vidro
Os riscos da fusão são conhecidos e quase todos se evitam com hábitos simples. Vale a pena criá-los desde o início, mesmo numa oficina pequena montada em casa.
- Use óculos de proteção ao cortar, partir e desbastar vidro.
- Trabalhe o vidro e as arestas húmidos; aspire ou limpe com pano molhado, nunca varra poeira de vidro a seco.
- Manuseie papel e placas de fibra cerâmica usados com máscara de proteção respiratória adequada a partículas finas.
- Pós de vidro colorido podem conter óxidos metálicos: não coma nem beba na bancada e lave as mãos no fim.
- Instale o forno sobre base não combustível, afastado de paredes e materiais inflamáveis, e com circuito elétrico dimensionado para a sua potência.
- Garanta ventilação: separadores, colas e inclusões libertam fumos nas primeiras fases do aquecimento.
- Ao espreitar ou abrir o forno quente, use luvas resistentes ao calor e óculos com filtro para radiação infravermelha.
- Nunca deixe o forno a trabalhar sem ninguém por perto nas fases de temperatura mais elevada, sobretudo com um programa novo.
Consulte as fichas de segurança fornecidas com cada material. Se o forno, a instalação elétrica ou os equipamentos tiverem indicações próprias do fabricante, essas indicações prevalecem sobre qualquer recomendação genérica.
12 — Contacto
Correções, dúvidas e sugestões
A Dagaldoba é um projeto editorial dedicado à fusão e moldagem de vidro. Se encontrar um erro, uma temperatura que não corresponda à sua experiência ou um tema que mereça ser tratado aqui, escreva para o endereço abaixo.
Saiba mais sobre o projeto na página Sobre.